+86-18058825678
- สมบูรณ์
- ชื่อผลิตภัณฑ์
- คำหลัก
- รูปแบบผลิตภัณฑ์
- สรุปข้อมูลผลิตภัณฑ์
- รายละเอียดผลิตภัณฑ์
- การค้นหาข้อความแบบเต็ม

- บ้าน
- วาล์วอุตสาหกรรม
- เกี่ยวกับ DIDTEK
- การแก้ปัญหา
- งานแสดงนิทรรศการ
- สนับสนุน
- ข่าว
 ไทย
หมวดจำนวน:0 การ:บรรณาธิการเว็บไซต์ เผยแพร่: 2569-10-30 ที่มา:เว็บไซต์


การจัดหาวาล์วอุตสาหกรรมจากผู้ผลิตในต่างประเทศมักจะทำให้เกิดความสงสัยอย่างมาก ผู้จัดการฝ่ายจัดซื้อเผชิญกับแรงกดดันอย่างรุนแรงเมื่อต้องดำเนินตามห่วงโซ่อุปทานระหว่างประเทศที่ซับซ้อน ทุกการตัดสินใจส่งผลกระทบต่อความปลอดภัยของโครงการและงบประมาณด้านวิศวกรรมที่เข้มงวด การลดความเสี่ยงนี้อาศัยการแทนที่คำกล่าวอ้างทางการตลาดด้วยบันทึกการตรวจสอบที่ได้มาตรฐานและสามารถตรวจสอบได้ คุณต้องมีข้อมูลที่หนักแน่น ไม่ใช่คำสัญญาที่คลุมเครือ เพื่อรักษาไปป์ไลน์ที่สำคัญให้ปลอดภัย ซัพพลายเออร์ ที่เชื่อถือได้อย่างแท้จริง วาล์วประตูจีน จะต้องให้ข้อมูลการทดสอบการยอมรับจากโรงงาน (FAT) ที่โปร่งใส และยังต้องจัดให้มีการตรวจสอบย้อนกลับทางโลหะวิทยาอย่างเข้มงวดอีกด้วย โรงงานจะต้องพิสูจน์การปฏิบัติตามมาตรฐาน API และ ISO อย่างสมบูรณ์ผ่านหลักฐานที่เป็นเอกสาร ในคู่มือนี้ เราจะมาสำรวจอย่างละเอียดว่ารายงานการทดสอบใดที่คุณควรต้องการ คุณจะได้เรียนรู้วิธีการประเมินข้อมูลการทดสอบแรงดัน เราจะกล่าวถึงวิธีการตรวจสอบความสมบูรณ์ของวัสดุและการดำเนินการตามแผนการตรวจสอบกันกระสุนก่อนที่จะสรุปคำสั่งซื้อครั้งต่อไปของคุณ
ทีมจัดซื้อเผชิญกับแรงกดดันด้านการปฏิบัติงานที่รุนแรงในปัจจุบัน คุณต้องสร้างสมดุลระหว่างเป้าหมายการลดต้นทุนเชิงรุกกับความเสี่ยงด้านความปลอดภัยที่เป็นหายนะ ความล้มเหลวของวาล์วในท่อส่งที่สำคัญทำให้เกิดหนี้สินทางการเงินจำนวนมหาศาล การระเบิดเพียงครั้งเดียวสามารถหยุดการดำเนินงานของโรงงานได้อย่างไม่มีกำหนด การบรรเทาภัยคุกคามเหล่านี้จำเป็นต้องเปลี่ยนปรัชญาในการจัดซื้อ คุณต้องเลิกซื้อตามความสัมพันธ์ แต่คุณจำเป็นต้องมีกลยุทธ์การจัดซื้อที่ขับเคลื่อนด้วยข้อมูลแทน การจัดหาจากต่างประเทศเพิ่มความท้าทายเหล่านี้ ระยะทางทางภูมิศาสตร์ทำให้การกำกับดูแลทางกายภาพทำได้ยาก ดังนั้นเอกสารของคุณจึงกลายเป็นกลไกการป้องกันหลักของคุณ
ผู้ซื้อจำนวนมากพึ่งพาการตรวจสอบด้วยสายตาเป็นอย่างมาก พวกเขาดำเนินการตรวจสอบซัพพลายเออร์ขั้นพื้นฐานผ่านแฮงเอาท์วิดีโอ วิธีการเหล่านี้ไม่เพียงพอสำหรับการตัดสินใจจากจุดต่ำสุดของช่องทางโดยสิ้นเชิง การตรวจสอบด้วยสายตาจะยืนยันเฉพาะความสวยงามภายนอกเท่านั้น พวกเขาไม่สามารถตรวจจับช่องว่างการหล่อภายในได้ พวกเขาจะไม่เปิดเผยความทนทานต่อพื้นผิวที่นั่งที่ไม่ดี สิ่งนี้ทำให้เกิดช่องว่างหลักฐานที่เป็นอันตราย โบรชัวร์การตลาดมักอวดอ้างเกี่ยวกับการควบคุมคุณภาพที่เข้มงวด อย่างไรก็ตาม ภาพถ่ายที่มันวาวไม่สามารถหยุดการรั่วไหลของท่อได้ คุณภาพที่แท้จริงต้องมีการตรวจสอบเชิงประจักษ์ คุณต้องเชื่อมช่องว่างนี้โดยใช้บันทึกการตรวจสอบที่เป็นมาตรฐาน
คุณต้องกำหนดข้อกำหนดที่เข้มงวดสำหรับเอกสารประกอบเฉพาะชุดงาน ใบสั่งซื้อของคุณต้องกำหนดการส่งมอบที่ชัดเจน หากไม่สามารถพิสูจน์หน่วยเมตริกในรายงานการทดสอบที่ลงนามได้ ก็แสดงว่าระบบนั้นไม่มีอยู่จริง การยอมรับจากโรงงานจะต้องขึ้นอยู่กับตัวเลขที่ชัดเจน คุณต้องมีข้อมูลที่สามารถตรวจสอบย้อนกลับได้สำหรับวาล์วแต่ละตัว จุดยืนที่แน่วแน่นี้กรองผู้ผลิตที่ด้อยคุณภาพออกไป ช่วยปกป้องโครงการของคุณจากส่วนประกอบที่ยังไม่ผ่านการทดสอบและมีความเสี่ยงสูง
คุณต้องประเมินการปฏิบัติตามมาตรฐานสากลของซัพพลายเออร์ API 598 และ EN 12266-1 กำหนดโปรโตคอลการทดสอบที่เข้มงวด มาตรฐานเหล่านี้กำหนดอย่างชัดเจนว่าการทดสอบแรงดันจะต้องเกิดขึ้นอย่างไร โดยระบุสื่อทดสอบ ระดับความดัน และระยะเวลาขั้นต่ำ โรงงานที่มีชื่อเสียงจะอ้างอิงรหัสเหล่านี้อย่างชัดเจน พวกเขาจะไม่คิดค้นพารามิเตอร์การทดสอบของตนเองขึ้นมาเลย คุณควรอ้างอิงบันทึกการทดสอบกับข้อกำหนดมาตรฐานเสมอ
การทดสอบเปลือกอุทกสถิตจะตรวจสอบความสมบูรณ์ของตัววาล์ว น้ำจะถูกเพิ่มแรงดันภายในวาล์วเปิด สิ่งนี้เป็นการยืนยันว่าการหล่อสามารถทนต่อการทำงานสุดขั้วได้อย่างปลอดภัย การทดสอบการปิดจะประเมินพื้นผิวที่นั่ง คุณต้องตรวจสอบบันทึกสำหรับการทดสอบเบาะนั่งแรงดันสูงและแรงดันต่ำ การทดสอบแรงดันอากาศต่ำนั้นถือว่าผ่านได้ยาก โมเลกุลของอากาศสามารถหลีกหนีจากความไม่สมบูรณ์เล็กๆ น้อยๆ ในการตัดเฉือนได้อย่างง่ายดาย ดังนั้นการผ่านการทดสอบนิวแมติกแรงดันต่ำจึงพิสูจน์ได้ว่ามีความแม่นยำในการผลิตที่ยอดเยี่ยม
อัตราการรั่วไหลของเบาะนั่งที่บันทึกไว้เป็นตัวบ่งชี้หลักของการตัดเฉือนที่แม่นยำ โดยเฉพาะอย่างยิ่งสำหรับ Wedge Gate Valve วาล์วเหล่านี้อาศัยการสัมผัสระหว่างโลหะกับโลหะอย่างแน่นหนา API 598 อนุญาตให้หยดการรั่วไหลโดยเฉพาะโดยขึ้นอยู่กับขนาดวาล์ว อย่างไรก็ตาม ผู้ผลิตระดับพรีเมียมมักจะบรรลุการรั่วไหลเป็นศูนย์ คุณต้องมองหาอัตราการรั่วไหลที่ชัดเจนในใบรับรองการทดสอบ คำที่คลุมเครือ เช่น 'ผ่าน' เป็นสิ่งที่ยอมรับไม่ได้โดยสิ้นเชิง
ระวังเกจวัดแรงดันที่ไม่ได้สอบเทียบในภาพถ่ายจากโรงงาน เกจที่ไม่มีสติ๊กเกอร์สอบเทียบที่ถูกต้องนั้นไม่มีประโยชน์ รายงานผลการทดสอบที่ไม่มีการประทับช่วงเวลาแสดงถึงสัญญาณเตือนที่สำคัญอีกประการหนึ่ง ความดันจะต้องคงที่ตามระยะเวลาที่กำหนด หากโรงงานเพียงเพิ่มแรงกดดันและทำให้ตก การทดสอบจะไม่ถูกต้อง ต้องการข้อมูลเครื่องบันทึกแผนภูมิอย่างต่อเนื่องสำหรับคำสั่งซื้อที่สำคัญเสมอ
ความสมบูรณ์ของวัสดุเป็นรากฐานของความปลอดภัยของวาล์ว คุณต้องมี EN 10204 Type 3.1 หรือ 3.2 Mill Test Reports (MTR) เอกสารเหล่านี้ตรวจสอบองค์ประกอบทางเคมีที่แน่นอนของเหล็ก โดยระบุองค์ประกอบคาร์บอน โลหะผสม และสเตนเลส MTR ยังมีรายละเอียดคุณสมบัติทางกายภาพอีกด้วย โดยแสดงข้อมูลความต้านทานแรงดึง ความแข็งแรงของผลผลิต และข้อมูลการยืดตัว ใบรับรองประเภท 3.2 ให้ความปลอดภัยเพิ่มเติม รวมถึงการตรวจสอบจากผู้ตรวจสอบอิสระจากบุคคลที่สาม
คุณต้องประเมินความสามารถของผู้ผลิตสำหรับการทดสอบแบบไม่ทำลาย โรงงานขั้นสูงใช้วิธีการ NDT หลายวิธีทุกวัน
รายงาน NDT ป้องกันความเสี่ยงจากเหตุระเบิดใน วาล์ว การหล่อแบบหนักจะทำให้เกิดความเครียดในการระบายความร้อนตามธรรมชาติ พวกมันสามารถก่อให้เกิดช่องว่างใต้ผิวดิน โพรงการหดตัว หรือการรวมตัวของทราย วิธี RT และ UT ระบุอันตรายที่ซ่อนอยู่เหล่านี้ตั้งแต่เนิ่นๆ การจับการหล่อที่มีข้อบกพร่องก่อนการตัดเฉือนช่วยประหยัดเวลา ที่สำคัญกว่านั้นคือป้องกันไม่ให้ส่วนประกอบที่เป็นอันตรายเข้าไปในไปป์ไลน์ของคุณประตูเหล็กหล่อ
ขอการระบุวัสดุเชิงบวก (PMI) เกี่ยวกับการหล่อดิบ PMI ใช้สเปกโตรมิเตอร์แบบมือถือ ตรวจสอบโลหะผสมได้ภายในไม่กี่วินาที คุณควรต้องมี PMI ก่อนเริ่มการตัดเฉือน เพื่อให้แน่ใจว่าโรงหล่อได้จัดส่งเกรดเหล็กที่ถูกต้อง การตรวจจับวัสดุที่ปะปนกันตั้งแต่เนิ่นๆ จะช่วยป้องกันความล่าช้าของโครงการขนาดใหญ่ สร้างมาตรฐานข้อกำหนด PMI ในการเจรจาผู้ขายเบื้องต้นของคุณ
วาล์วจะต้องพอดีกับโครงสร้างพื้นฐานของไปป์ไลน์ที่มีอยู่อย่างสมบูรณ์ คุณต้องตรวจสอบให้แน่ใจว่าขนาดแบบเห็นหน้ากันนั้นตรงกับมาตรฐาน ASME B16.10 การเจาะหน้าแปลนจะต้องสอดคล้องกับข้อกำหนด ASME B16.5 อย่างเคร่งครัด ผู้ตรวจสอบโรงงานควรใช้คาลิปเปอร์ที่สอบเทียบแล้วและเครื่องวัดพิกัด (CMM) ตรวจสอบรายงานการตรวจสอบขนาดอย่างละเอียด การเบี่ยงเบนแม้แต่มิลลิเมตรก็ทำให้เกิดอาการปวดหัวในการติดตั้งอย่างรุนแรง ความหนาของหน้าแปลนและเส้นผ่านศูนย์กลางรูโบลต์ต้องการความแม่นยำที่แน่นอน
วาล์วจะมีประโยชน์ก็ต่อเมื่อมันทำงานได้อย่างราบรื่น ประเมินข้อกำหนดแรงบิดที่บันทึกไว้ระหว่าง FAT ผู้ตรวจสอบจะต้องวัดแรงที่จำเป็นในการหมุนวงล้อจักร โดยจะประเมินความเรียบของการเคลื่อนที่ของก้านภายใต้แรงกดอัด แรงบิดสูงบ่งชี้ว่าการตัดเฉือนไม่ดีหรือการเชื่อมภายใน ก้านควรขึ้นลงโดยไม่สะดุดหรือติดขัด ขอบันทึกการปฏิบัติงานเพื่อตรวจสอบการปั่นจักรยานซ้ำๆ โดยไม่เกิดข้อผิดพลาด
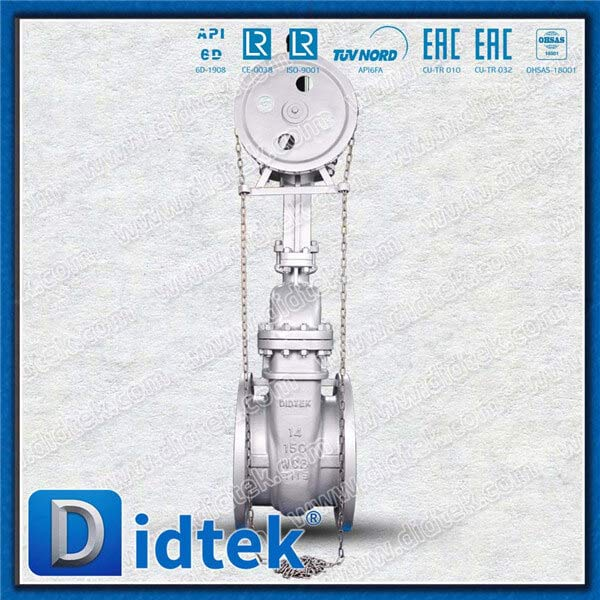
สำหรับการวางท่อเหนือศีรษะหรือท่อที่ไม่สามารถเข้าถึงได้ การดำเนินการระยะไกลถือเป็นสิ่งสำคัญ คุณต้องตรวจสอบบันทึกการทดสอบการปฏิบัติงานสำหรับ วาล์วประตูล้อ โซ่ ผู้ตรวจสอบจะต้องดึงกลไกลูกโซ่ภายใต้ภาระจำลอง ช่วยให้มั่นใจได้ว่าแขนนำจะป้องกันไม่ให้โซ่ลื่นไถล กลไกจะต้องทำงานโดยไม่มีการผูกมัดหรือตกราง เอกสารหลักฐานของการตรวจสอบเฉพาะเหล่านี้ช่วยให้มั่นใจได้ถึงการทำงานอย่างปลอดภัยจากพื้นโรงงาน
สภาพแวดล้อมทางอุตสาหกรรมทำลายเหล็กที่ไม่มีการป้องกันอย่างรวดเร็ว คุณต้องตรวจสอบรายงานความหนาของฟิล์มสีแห้ง (DFT) สำหรับการเคลือบอีพ็อกซี่ทั้งหมด สีต้องเป็นไปตามข้อกำหนดความหนาขั้นต่ำเพื่อรับประกันความต้านทานการกัดกร่อน ผู้ตรวจสอบใช้เกจแม่เหล็กเพื่อวัด DFT อย่างแม่นยำ พวกเขายังทำการทดสอบการยึดเกาะแบบ cross-hatch ด้วย เพื่อให้แน่ใจว่าสีจะเกาะติดบนพื้นผิวโลหะได้อย่างเหมาะสม การเคลือบที่เหมาะสมจะช่วยยืดอายุการใช้งานของวาล์วได้อย่างมาก
ใบรับรองการฉ้อโกงสร้างความเสียหายให้กับภาคการผลิตในต่างประเทศ คุณต้องเรียนรู้วิธีตรวจสอบเอกสารอย่างเข้มงวด ไม่รับ PDF ตามมูลค่าหน้าบัตร ตรวจสอบใบรับรอง ISO 9001 โดยตรงกับนายทะเบียนผู้ออกใบรับรอง ตรวจสอบโมโนแกรม API กับรายการคอมโพสิต API อย่างเป็นทางการ ตรวจสอบการรับรอง CE ผ่านฐานข้อมูล Nando ของยุโรป ยืนยันว่าหน่วยงานที่ได้รับแจ้งมีอำนาจตรวจสอบข้อกำหนดอุปกรณ์ควบคุมแรงดัน (PED) ได้จริง
ประเมินวัฒนธรรมคุณภาพภายในของผู้ผลิต ดูกระบวนการรายงานการไม่ปฏิบัติตามข้อกำหนด (NCR) อย่างใกล้ชิด โรงงานที่อ้างว่ามีข้อบกพร่องเป็นศูนย์น่าจะซ่อนบางสิ่งบางอย่างไว้ ข้อผิดพลาดเกิดขึ้นระหว่างการหล่อแบบอุตสาหกรรมหนัก QMS ที่แข็งแกร่งจะบันทึกข้อผิดพลาดเหล่านี้อย่างโปร่งใส พวกเขาใช้กระบวนการดำเนินการแก้ไขเพื่อป้องกันการเกิดซ้ำ ขอให้ตรวจสอบรายงาน NCR ที่ไม่ระบุชื่อ สิ่งนี้เผยให้เห็นถึงความมุ่งมั่นที่แท้จริงของพวกเขาในการปรับปรุงอย่างต่อเนื่อง
หน่วยงานอิสระมีบทบาทสำคัญในการรักษาความปลอดภัยของห่วงโซ่อุปทาน องค์กรต่างๆ เช่น SGS, TUV และ Bureau Veritas ให้การกำกับดูแลที่เป็นกลาง พวกเขาเยี่ยมชมโรงงานเพื่อชมการทดสอบแรงดันเป็นการส่วนตัว พวกเขาตรวจสอบใบรับรองวัสดุและการตรวจสอบมิติ เมื่อพอใจแล้ว พวกเขาจะลงนามในบันทึกประจำรุ่นขั้นสุดท้าย แสตมป์ของพวกเขาทำหน้าที่เป็นกรมธรรม์ประกันภัย รับประกันว่าโรงงานได้ปฏิบัติตามขั้นตอนที่กำหนดจริง ๆ
คุณควรจัดอันดับซัพพลายเออร์ตามความโปร่งใส มุ่งเน้นไปที่ความเต็มใจที่จะเห็นด้วยกับ ITP ที่ครอบคลุม ITP จะแยกย่อยทุกขั้นตอนการตรวจสอบ โดยแสดงรายการมาตรฐาน เกณฑ์การยอมรับ และฝ่ายตรวจสอบ ผู้ผลิตระดับหนึ่งยินดีรับ ITP โดยละเอียด พวกเขาทำตามขั้นตอนเหล่านี้ทุกวันแล้ว ผู้ประกอบที่มีความเสี่ยงสูงจะต่อต้านการตรวจสอบทีละบรรทัด ใช้ ITP เป็นเครื่องมือกรองซัพพลายเออร์ขั้นสูงสุดของคุณ
ตารางที่ 1: เมทริกซ์เอกสารการตรวจสอบมาตรฐาน
| ประเภทเอกสาร | มาตรฐาน / เกณฑ์ | การยอมรับรหัส | วิธีการตรวจสอบ |
|---|---|---|---|
| รายงานการทดสอบโรงงาน (MTR) | ห้องน้ำในตัว 10204 3.1 | การแข่งขันที่ขอเกรด ASTM | การตรวจสอบเอกสาร/PMI |
| การทดสอบแรงดันเชลล์ | เอพีไอ 598 | ไม่มีการรั่วไหลหรือแรงดันตกที่มองเห็นได้ | พยานการทดสอบพลังน้ำ |
| การทดสอบการรั่วไหลของที่นั่ง | เอพีไอ 598 | หยดเป็นศูนย์ต่อนาที (เบาะโลหะ) | พบกับการทดสอบพลังน้ำ/นิวแมติก |
| รายงานมิติ | ASME B16.10 | อยู่ในเกณฑ์ความคลาดเคลื่อนที่กำหนด | การวัดเครื่องมือที่ปรับเทียบแล้ว |
| รายงาน NDT (RT) | ASME B16.34 | ไม่มีช่องว่างใต้ผิวดินที่สำคัญ | รีวิวฟิล์มเอ็กซเรย์ |
ก่อนที่จะชำระเงินงวดสุดท้าย คุณต้องรวบรวมชุดเอกสารที่สมบูรณ์ เอกสารที่ขาดหายไปทำให้ผลิตภัณฑ์ทางกายภาพไม่มีประโยชน์สำหรับการใช้งานที่สำคัญ ตรวจสอบให้แน่ใจว่ารายการตรวจสอบสุดท้ายของคุณมีรายการต่อไปนี้
อย่าสั่งซื้อในปริมาณมากทันที เริ่มคำสั่งนำร่องก่อน ตั้งค่าจุดระงับบังคับสำหรับ FAT ของบริษัทอื่น โรงงานจะต้องหยุดการผลิตและรอเจ้าหน้าที่ตรวจสอบของคุณ ผู้ตรวจสอบจะเฝ้าดูการประกอบและทดสอบก่อนที่จะโหลดตู้คอนเทนเนอร์ การดำเนินการนำร่องนี้จะทดสอบการสื่อสารของโรงงานและการปฏิบัติตามขั้นตอน หากพวกเขาผ่านโปรแกรมนำร่อง FAT ได้อย่างราบรื่น คุณสามารถปรับขนาดคำสั่งซื้อของคุณได้อย่างมั่นใจ
การจัดซื้อวาล์วจากต่างประเทศยังคงเป็นกลยุทธ์เชิงพาณิชย์ที่มีศักยภาพสูง อย่างไรก็ตาม ความสำเร็จจำเป็นต้องมีการกำกับดูแลด้านวิศวกรรมที่เข้มงวดและเอกสารประกอบที่พิถีพิถัน คุณต้องแทนที่ blind trust ด้วยโปรโตคอลการตรวจสอบที่เข้มงวด ตรวจสอบให้แน่ใจว่าทุกชุดมีข้อมูลการทดสอบแรงดันที่ตรวจสอบได้และการตรวจสอบย้อนกลับของวัสดุ จุดแข็งในการตัดสินใจจัดซื้อจัดจ้างของคุณอยู่ที่ความเข้มงวดของเอกสารที่ร้องขอ ดำเนินการทันทีกับโครงการถัดไปของคุณ จัดทำแผนการตรวจสอบและทดสอบของคุณอย่างเป็นทางการอย่างชัดเจน ต้องการรายงานการตรวจสอบตัวอย่างจากซัพพลายเออร์ในอนาคตวันนี้ ถือว่าขั้นตอนการประเมินนี้เป็นการทดสอบขั้นสุดท้ายของความสมบูรณ์ในการผลิต
ตอบ: วาล์วประตูอุตสาหกรรมส่วนใหญ่ควรได้รับการทดสอบตามมาตรฐาน API 598 หรือ ISO 5208 มาตรฐานสากลเหล่านี้กำหนดให้มีทั้งการทดสอบเปลือกไฮโดรสแตติกและการทดสอบการรั่วไหลของที่นั่ง โดยจะกำหนดแรงดันทดสอบ ระยะเวลา และอัตราการรั่วไหลที่ยอมรับได้ที่แน่นอนโดยพิจารณาจากขนาดและการออกแบบของวาล์ว
ตอบ: ต้องมี MTR EN 10204 3.1 จากโรงหล่อ คุณต้องระบุข้อกำหนด NDT เช่น RT หรือ UT สำหรับการหล่อตัววาล์วในใบสั่งซื้อเริ่มแรกของคุณ นอกจากนี้ กำหนดให้มีการระบุวัสดุเชิงบวก (PMI) เพื่อตรวจสอบโลหะผสมก่อนที่การตัดเฉือนในโรงงานจะเริ่มต้นขึ้น
ก. ใช่. สำหรับคำสั่งซื้อที่สำคัญหรือมีปริมาณมาก การว่าจ้างหน่วยงานอิสระจะช่วยลดความเสี่ยงในห่วงโซ่อุปทานให้เหลือน้อยที่สุด ผู้ตรวจสอบจาก TUV, SGS หรือ Bureau Veritas เป็นพยานในการทดสอบแรงดันในพื้นที่ พวกเขาตรวจสอบการตรวจสอบขนาดและลงนามในบันทึกประจำรุ่นขั้นสุดท้าย เพื่อให้แน่ใจว่าโรงงานไม่ได้จัดการข้อมูลการทดสอบภายใน
ตอบ: ผู้ตรวจสอบจะต้องตรวจสอบการยึดล้อโซ่เข้ากับวงล้ออย่างแน่นหนา โดยจะทดสอบแรงดึงของโซ่ภายใต้แรงกดจำลอง นอกจากนี้ยังช่วยให้แน่ใจว่าใบสับจานป้องกันการลื่นไถล ผูกมัด หรือติดขัดระหว่างการทำงาน จึงรับประกันการทำงานระยะไกลที่ปลอดภัยจากระดับพื้นดิน
ตอบ: ถือเป็นการตัดสิทธิ์ทันที ผู้ผลิตระดับชั้นที่ 1 จะสร้างต้นทุนเอกสารประกอบเป็นการกำหนดราคา พวกเขามีเทมเพลตการทดสอบมาตรฐานที่พร้อมใช้งาน หากโรงงานปฏิเสธ ITP หรือลังเลที่จะแบ่งปัน MTR โรงงานเหล่านั้นอาจซ่อนวัสดุที่ด้อยคุณภาพหรือขาดอุปกรณ์ทดสอบที่เหมาะสมโดยสิ้นเชิง


